
Une courte vidéo montrant une machine à glaçons en fonctionnement ne renseigne pas l'acheteur sur la quantité de glace utilisable produite, sa consommation électrique ni sur la conformité du colis expédié à la commande. Un test de réception en usine pour les machines à glaçons industrielles offre aux équipes d'achat et de production une méthode précise pour répondre à ces questions avant l'expédition.
Le point de départ utile est un plan de test convenu. Précisez l'équipement, les conditions, les mesures et les critères d'acceptation avant la démonstration. Distinguez ensuite les contrôles en usine des interventions restant à effectuer après l'installation sur votre site. La liste de contrôle ci-dessous constitue un cadre d'achat suggéré ; le contrat convenu et la conception de l'équipement déterminent la procédure finale.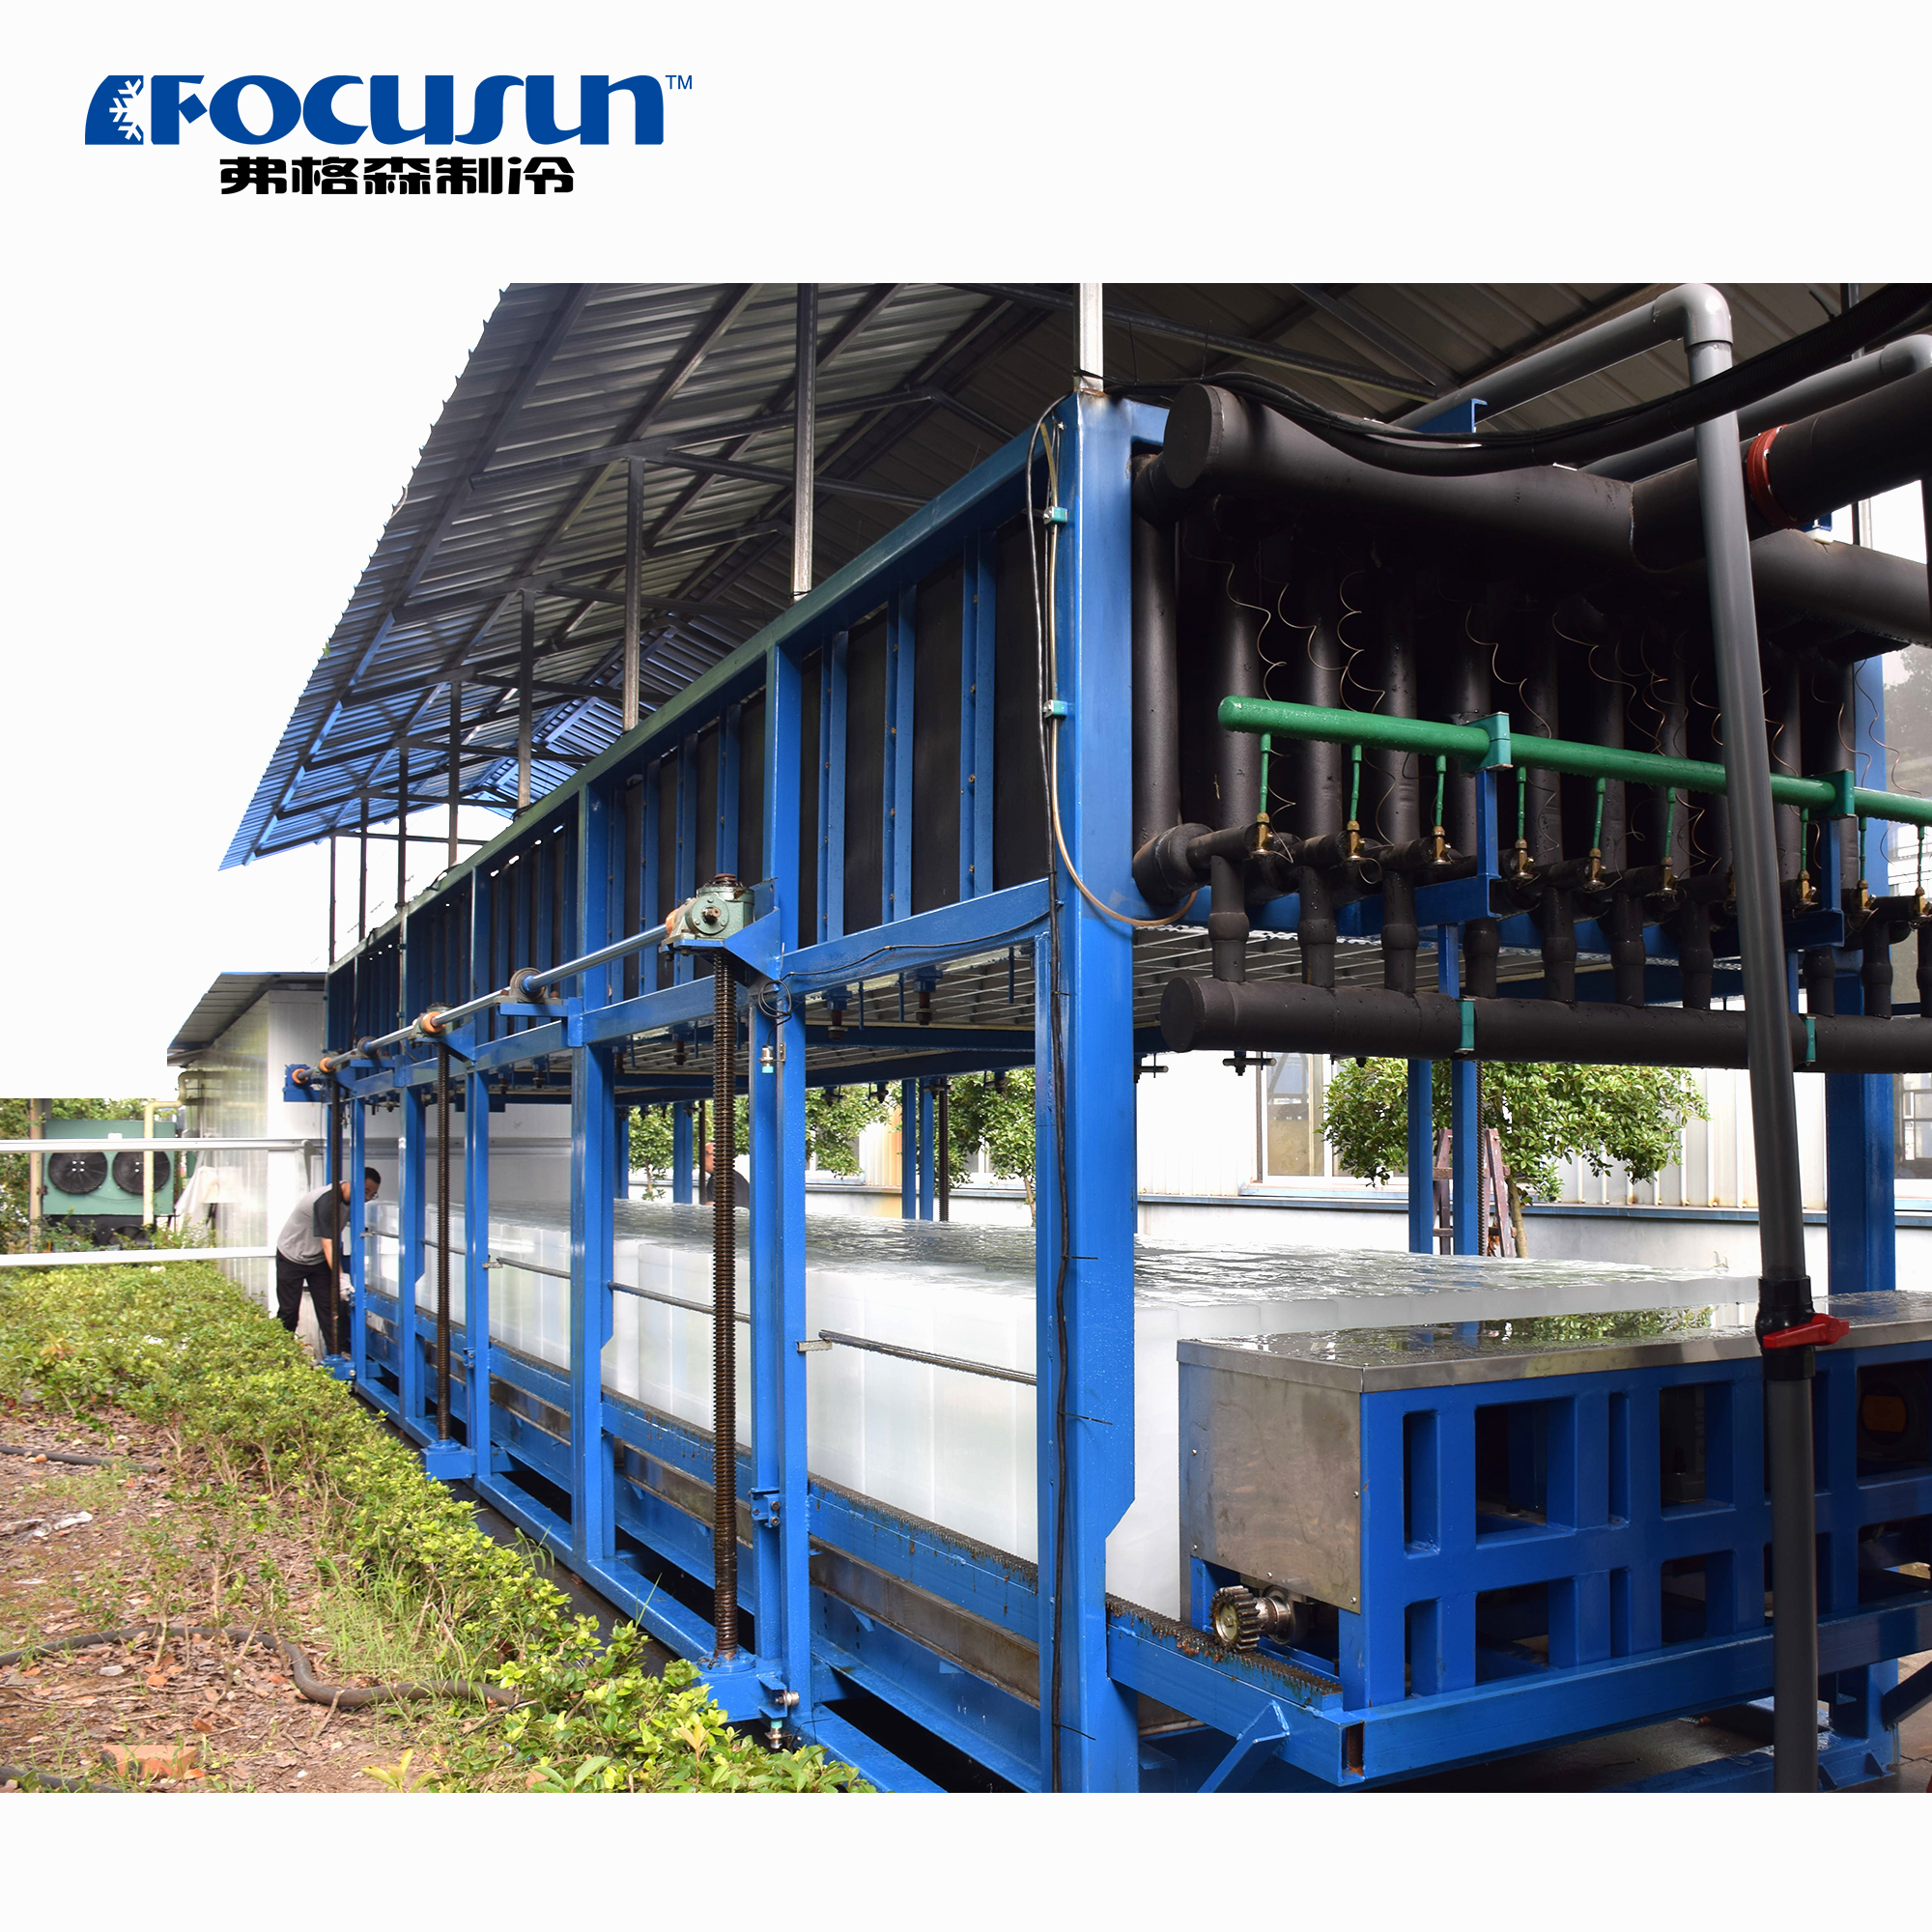
Identifiez le modèle de la machine, son numéro de série, le type de glace, son alimentation électrique et les accessoires fournis. Précisez si le test porte uniquement sur la machine à glaçons ou sur une ligne intégrée avec stockage, convoyage et conditionnement. Les équipements non inclus dans la configuration d'usine doivent figurer sur une liste de mise en service distincte.
Définissez la durée du test et les phases de fonctionnement à inclure. Le démarrage initial, la production stable, la récolte de glace et l'arrêt normal peuvent révéler différents problèmes. Un court essai permet d'établir le fonctionnement de base, mais ne garantit pas la fiabilité sur une période de travail complète. Prévoyez une période d'observation adaptée à l'équipement et au risque lié à l'achat.
Demandez que le rapport d'essai mentionne la température ambiante, la température de l'eau à l'entrée, les conditions d'alimentation en eau et l'alimentation électrique. Indiquez également les conditions de rejet de chaleur pertinentes, comme la température de l'eau de refroidissement pour une configuration à refroidissement par eau. Une valeur de capacité sans indication des conditions de fonctionnement est difficilement comparable à un devis.
Consignez les limites exactes de l'équipement mesuré. Si l'usine utilise un système de refroidissement temporaire qui sera remplacé à destination, indiquez cette différence et expliquez comment les performances sur site seront évaluées. Les résultats attendus sur votre site doivent être traités séparément si les conditions de l'usine diffèrent.
Utilisez une méthode de pesage appropriée avec enregistrement de la tare, identification de la balance et procédure de collecte convenue. Incluez les cycles complets de congélation et de récolte dans la période de mesure. Collectez tous les produits pertinents et définissez le traitement de l'eau libre, de la glace rejetée et des pertes liées à la manutention afin que le résultat soit conforme au produit convenu.
Ne calculez un taux journalier équivalent que s'il est pertinent pour le cycle de fonctionnement de la machine. Pour les équipements fonctionnant par lots, notez le poids du lot et la durée complète du cycle. Dans les deux cas, une valeur extrapolée constitue une estimation du taux dans les conditions observées, et non la preuve que l'équipement a fonctionné pendant 24 heures.
L'exemple suivant est hypothétique et ne décrit ni un résultat de test Focusun ni un seuil d'acceptation. Il illustre l'utilité d'enregistrer simultanément la durée de collecte et l'énergie mesurée.
|
Article de test |
Valeur enregistrée |
Calcul |
Résultat |
|
Glace utilisable collectée |
2 400 kilogrammes en 6 heures |
2 400 divisé par 6 |
400 kilogrammes par heure |
|
Taux journalier équivalent |
même taux de production observé |
400 fois 24 |
9,6 tonnes métriques par jour |
|
Énergie spécifique |
216 kWh sur la même période |
216 divisé par 2,4 tonnes |
90 kWh par tonne |
Si les exigences contractuelles diffèrent, appliquez la méthode d'essai et les limites convenues. Évitez d'accepter ou de refuser une machine en vous basant sur cet exemple. Si les conditions mesurées diffèrent du devis, demandez une explication documentée et une solution convenue pour résoudre l'écart avant l'expédition.
Utilisez la consommation électrique enregistrée sur le même intervalle de temps que la production de glace mesurée. Vérifiez si le compteur inclut le compresseur, les pompes, les ventilateurs et les autres équipements fournis. Les systèmes de réfrigération de stockage, de traitement de l'eau ou d'emballage peuvent nécessiter des mesures séparées s'ils sont situés en dehors du système testé.
L' énergie de la machine à glace industrielle Ce guide explique pourquoi la puissance absorbée et l'énergie par tonne répondent à des questions différentes. Vérifiez à la fois les exigences de l'installation électrique et la consommation mesurée. La plaque signalétique d'un compresseur ne suffit pas à déterminer l'énergie requise par une ligne de production complète.
Consignez les caractéristiques du produit pertinentes pour l'application. Il peut s'agir des dimensions du tube, du poids du bloc, de l'état des paillettes ou de la régularité du poids du conditionnement. Définissez la méthode d'échantillonnage et la tolérance avant l'essai. Les photographies permettent de documenter l'aspect, mais les mesures offrent une base plus précise pour vérifier la taille ou le poids.
Inspectez les zones de contact avec le produit, le drainage et les accès pour le nettoyage conformément aux spécifications convenues. Pour la glace comestible, assurez-vous de respecter les exigences en matière de qualité de l'eau, de matériaux et d'hygiène en vous référant à la documentation et aux vérifications appropriées du projet. L'aspect transparent de la glace ou la réussite d'une production ne garantissent pas sa qualité microbiologique et ne remplacent pas les contrôles de sécurité alimentaire de l'acheteur.
Faites démontrer au personnel qualifié du fournisseur la séquence de fonctionnement convenue, les fonctions de contrôle et les réponses de protection pertinentes selon une procédure approuvée. Consignez les alarmes et le comportement de réinitialisation. Les acheteurs ne doivent pas contourner les dispositifs de verrouillage ni créer de défauts incontrôlés pour démontrer une fonction. Certains contrôles peuvent nécessiter une simulation documentée ou des preuves de test distinctes.
Si la commande comprend une trémie, un convoyeur ou une machine d'emballage, observez les interfaces sous une charge représentative. Assurez-vous du bon fonctionnement conjoint de la production en amont et de la manutention en aval. Si une partie de la ligne ne peut être assemblée en usine, consignez l'interface non testée et définissez la procédure de contrôle lors de la mise en service sur site.
Établissez un rapport identifiant la machine testée, les instruments, les conditions, les relevés bruts, les résultats et les écarts. Attribuez à chaque point en suspens un responsable, une action corrective et une méthode de vérification. La réception de la livraison doit se faire conformément à la procédure d'achat convenue, et tout point non résolu doit être traité explicitement par les parties responsables.
Vérifiez que la liste de colisage correspond bien au matériel fourni, aux manuels, aux schémas et aux pièces de rechange. Confirmez les informations relatives au levage, les prérequis d'installation et les travaux nécessaires après transport. Un test en usine ne permet pas de garantir le bon fonctionnement du réseau d'alimentation en eau, de l'installation électrique ni du système d'évacuation de la chaleur à destination ; des vérifications sur site sont nécessaires.
Notre étude de cas publiée concernant les tests en usine de machines à glaçons en gobelets illustre un test spécifique avant livraison. Il ne s'agit pas d'un protocole de test universel applicable à toutes les machines à glaçons. Veuillez nous faire part de votre application, des conditions de destination et des résultats attendus via la page de contact de Focusun afin d'obtenir un devis incluant une proposition de tests en usine et les responsabilités liées à la mise en service sur site.
Il s'agit d'une inspection planifiée d'un équipement spécifique sur le site du fabricant avant expédition. L'acheteur et le fournisseur conviennent du périmètre, des mesures et des critères d'acceptation. Cette inspection peut porter sur la configuration, le rythme de production, la consommation d'énergie, les systèmes de contrôle et les interfaces de ligne fournies. Sa valeur réside dans la traçabilité des résultats, directement liés à l'équipement commandé, et dans l'identification des travaux restants sur site, au lieu de les considérer comme terminés.
Il n'existe pas de durée unique convenant à toutes les conceptions et commandes. Il est important de prévoir un temps suffisant pour observer les états de fonctionnement requis et réaliser des cycles de production complets, en effectuant un test de fiabilité distinct si le projet l'exige. Il convient de consigner la durée réelle des tests. Une courte période de collecte extrapolée à un taux journalier doit être décrite avec précision et ne doit pas être présentée comme une journée complète de fonctionnement.
Ce document peut fournir des preuves dans les conditions d'essai enregistrées et selon la méthode convenue. Vérifiez si la production a été mesurée sur toute la journée ou extrapolée à partir d'une période plus courte. Incluez les cycles de récolte complets et expliquez le traitement de l'eau ou de la glace rejetée. Si les températures à l'usine et à destination diffèrent, traitez séparément la capacité de site prévue. La décision d'acceptation doit respecter les critères contractuels et les conditions d'essai.
Inclure l'identification de l'équipement, le périmètre fourni, les utilités, les conditions de test, la période d'observation, la méthode de pesage de la glace, les mesures électriques et les critères du produit. Ajouter les contrôles pertinents, les points d'accès pour le nettoyage, les interfaces de ligne, la documentation et l'inspection d'expédition. Attribuer la responsabilité du rapport et des points non résolus. La liste de contrôle doit correspondre au système acheté ; une usine de glace tubulaire et une installation de glace en blocs peuvent nécessiter des observations et des mesures différentes.
Une vidéo peut faciliter l'examen à distance si elle présente l'identité de la machine, les instruments, le processus de prélèvement et la séquence d'opérations pertinente. Demandez les données brutes associées et le rapport signé. Les extraits vidéo montés seuls présentent des lacunes en matière de chronologie et de traçabilité. Convenez au préalable de l'acceptabilité d'une observation à distance et de la nécessité d'une inspection indépendante. Le niveau de preuve requis doit être adapté à l'équipement et aux exigences d'achat.
Enregistrez l'énergie en kWh sur la même période que celle utilisée pour mesurer la production de glace, puis divisez-la par le tonnage de glace utilisable convenu. Indiquez les charges incluses dans le périmètre du compteur et les auxiliaires fournis séparément. Utilisez des instruments appropriés manipulés par du personnel qualifié. Comparez les résultats dans les conditions convenues ; la puissance installée du moteur ou une seule mesure de courant instantanée ne permettent pas d'établir l'énergie totale du système par tonne.
Non. Une démonstration de production ne suffit pas à elle seule pour vérifier la qualité de l'eau, l'hygiène ou le respect des exigences relatives au contact alimentaire. Il est essentiel de définir les documents requis, les tests et les responsabilités pour le marché et l'application visés. L'installation doit également respecter des procédures d'exploitation et d'hygiène appropriées. Tout test de qualité de l'eau ou de la glace doit reposer sur une méthode d'échantillonnage définie et des critères d'acceptation pertinents, et non sur la seule apparence.
Consignez clairement le résultat, les conditions et l'écart. L'acheteur et le fournisseur doivent convenir des mesures correctives, des éventuels tests de contrôle à effectuer et des preuves nécessaires à la clôture du dossier. Conservez une liste écrite des responsabilités et de l'état d'avancement. Les décisions relatives à l'expédition et au paiement sont conformes au contrat d'achat ; une liste de contrôle générique ne saurait se substituer à la procédure convenue ni justifier le fait de passer outre un résultat non résolu.
La réception en usine vérifie la configuration du matériel chez le fabricant avant expédition. La réception sur site vérifie l'installation en fonction des réseaux, de l'agencement et des équipements connectés. Le transport, les raccordements finaux et les conditions locales peuvent engendrer des problèmes absents en usine. Il est essentiel de définir les responsabilités et les critères pour chaque étape afin que la réussite de la réception en usine ne laisse aucune tâche non définie lors de la mise en service sur site.
Demandez la procédure proposée, la liste des équipements, les conditions de test, les instruments, la méthode de mesure de la production et les critères d'acceptation. Confirmez si la ligne complète fournie sera assemblée et quels documents seront disponibles. Convenez des modalités de présence des témoins, de la rédaction des rapports et du traitement des écarts. Communiquez vos besoins en utilités et en puissance opérationnelle à destination suffisamment tôt pour que le fournisseur puisse identifier d'éventuelles différences entre les tests en usine et les performances sur site.
